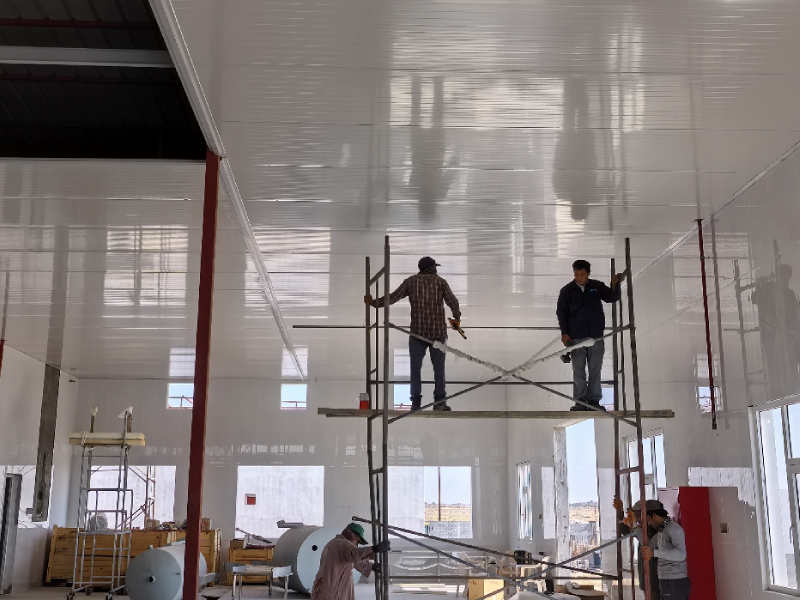
📍 Projekt zur Kältetechnik für die Hühnchenschlachtfabrik in Oman
Planung, Lieferung, Installation und Inbetriebnahme einer kompletten Kältespeicheranlage mit mehreren Temperaturzonen für eine moderne Hühnchenschlacht- und Verarbeitungslinie gemäß HACCP und lokalen Lebensmittelsicherheitsstandards.
Temperaturvorgaben für die Planung
Kühlraum / Lagerbereich
0 ~ +4 °C
Unsere Lösung
Angesichts der kritischen Anforderungen an Lebensmittelsicherheit, Verarbeitungseffizienz und Energiemanagement in der modernen Geflügelverarbeitung haben wir eine umfassende, schlüsselfertige Kälteanlagenlösung bereitgestellt, die präzise Konstruktion mit fehlerloser Umsetzung verbindet.
► Maßgeschneiderte Präzisionskonstruktion
- Bereits in der Anfangsphase entwickelte unser Ingenieurteam detaillierte, individuelle Konstruktionszeichnungen für Kälteanlagen und Gesamtsysteme speziell für diese Anlage. Jede Zeichnung wurde sorgfältig erstellt, um sich exakt an den Schlacht-zu-Gefrier-Prozessablauf des Kunden anzupassen und sicherzustellen, dass die ausgelegten Parameter für jeden kritischen Bereich (0–4 °C Kühlung, −18 °C Tiefkühlung, −40 °C Schockgefrierung) die gesamte Produktionskette optimal unterstützen.
► Qualitätsgeprüfte Fertigung
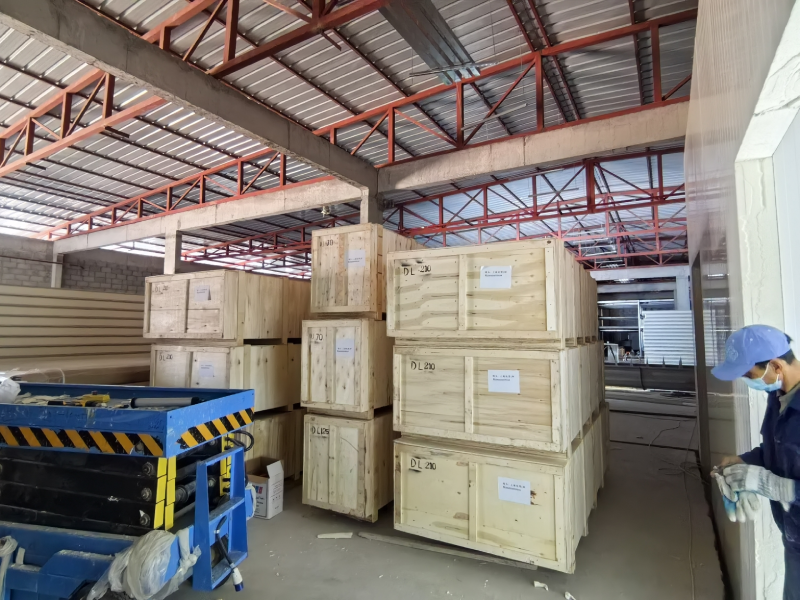
- Alle Gerätefertigungen und Rohrleitungs-Vorfertigungen erfolgten auf Grundlage der vom Kunden genehmigten Präzisionszeichnungen. Dadurch wird sichergestellt, dass jedes Bauteil bereits vor Verlassen unseres Werks exakt den vorgegebenen Spezifikationen entspricht – was Qualität garantiert und die Integration vor Ort vereinfacht.
► Vor-Ort-Management
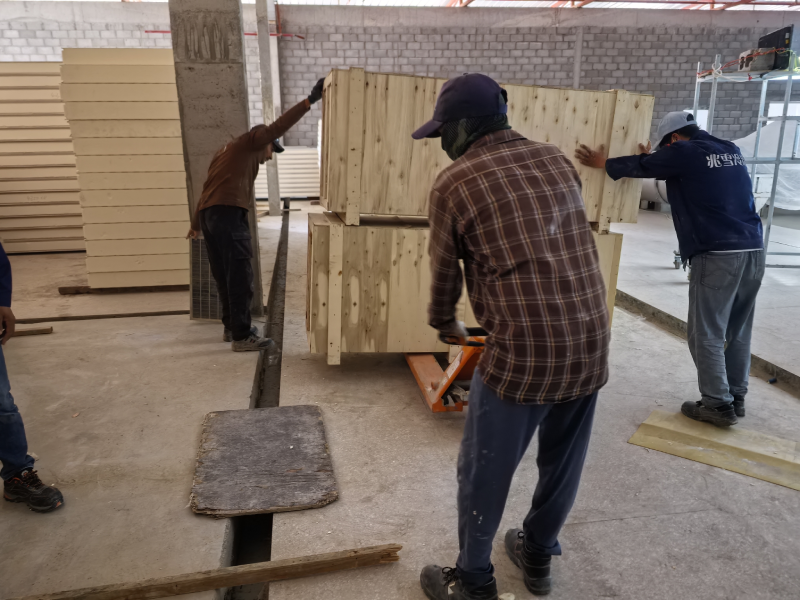
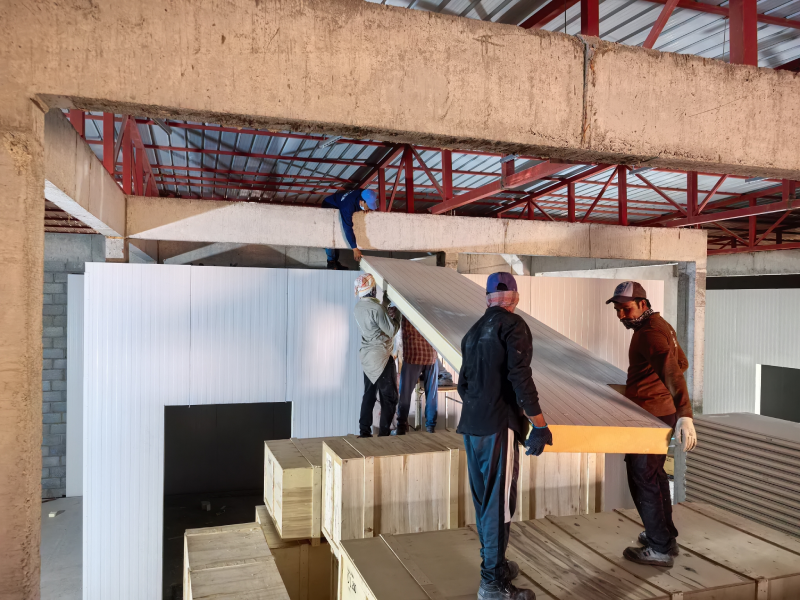
- Die Installationsphase wird vor Ort in Oman von unseren zertifizierten Projektingenieuren geleitet. Sie übernehmen die direkte technische Aufsicht und arbeiten eng mit der lokalen Belegschaft zusammen, um sicherzustellen, dass alle Installationsarbeiten internationalen Standards sowie unseren strengen Protokollen entsprechen. Derzeit ist gemäß unserem geplanten Zeitplan bereits mehr als 50 % der Installation abgeschlossen; die Systemintegration verläuft reibungslos.
Ergebnisse
Dieses Projekt demonstriert die Fähigkeit, Kälteanlagen zu integrieren, die unter komplexen Betriebsbedingungen hohe Zuverlässigkeit und präzise Temperaturregelung in mehreren Zonen gewährleisten.
✔ Gewährleistet höchste Lebensmittelsicherheit und Produktintegrität Die präzise Mehrzonen-Temperaturregelung, insbesondere die schnelle Abkühlleistung des -40 °C-Schockfrosters (der so konzipiert ist, dass er ein Produkt innerhalb von 8 Stunden von +4 °C auf eine Kerntemperatur von -18 °C einfriert), hemmt das mikrobielle Wachstum drastisch. Dadurch wird die Frische sofort eingefroren, der Nährwert bewahrt und die Haltbarkeit des Produkts verlängert – was zu sichererem und qualitativ hochwertigerem Geflügel für den Endverbraucher führt.
✔ Betriebliche Zuverlässigkeit Die integrierte Kälteanlage ist für einen kontinuierlichen, stabilen Betrieb der Verarbeitungslinie ausgelegt. Die zuverlässige Schockfrostdauerleistung erhöht direkt die Geschwindigkeit der Chargenverarbeitung und die gesamte Anlagenkapazität, während das robuste Systemdesign mit Geräteredundanz Ausfallrisiken minimiert.
✔ Effiziente Übergabe Durch zeichnungsbasiertes und standardisiertes Projektmanagement sowie effiziente Zusammenarbeit vor Ort wurde das Projekt termingerecht abgeschlossen. Nach der Inbetriebnahme bestätigten Leistungsprüfungen, dass alle Temperaturzonen innerhalb der vorgegebenen Toleranzen arbeiten. Die gesamte Kälteanlage wurde termingerecht in Betrieb genommen und erfüllt die geplanten Leistungsindikatoren. Der Kunde berichtete nach der Installation einen Anstieg der täglichen Verarbeitungskapazität um 15 %.
 EN