EN

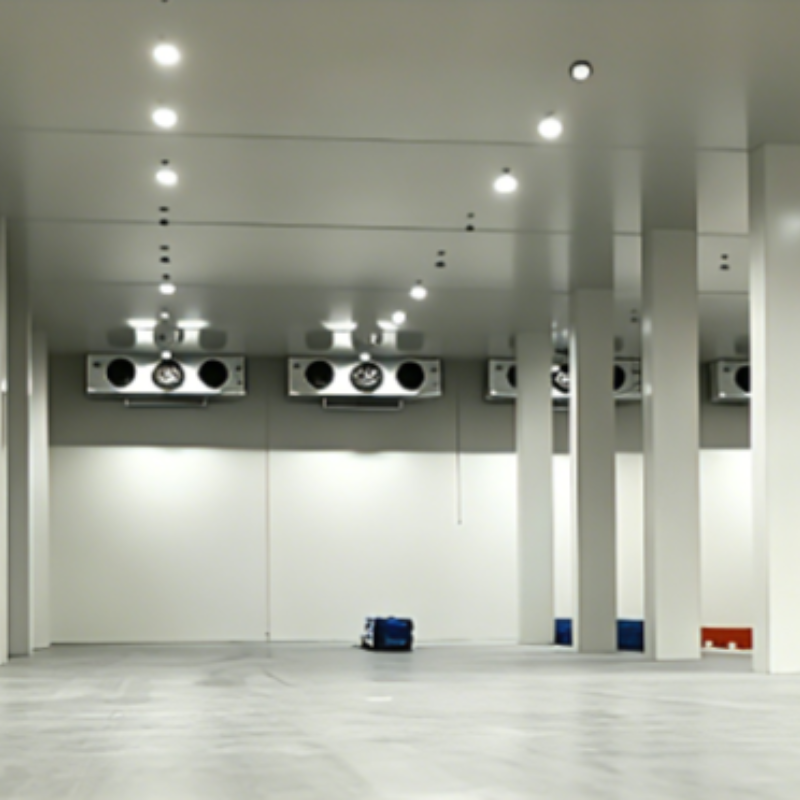
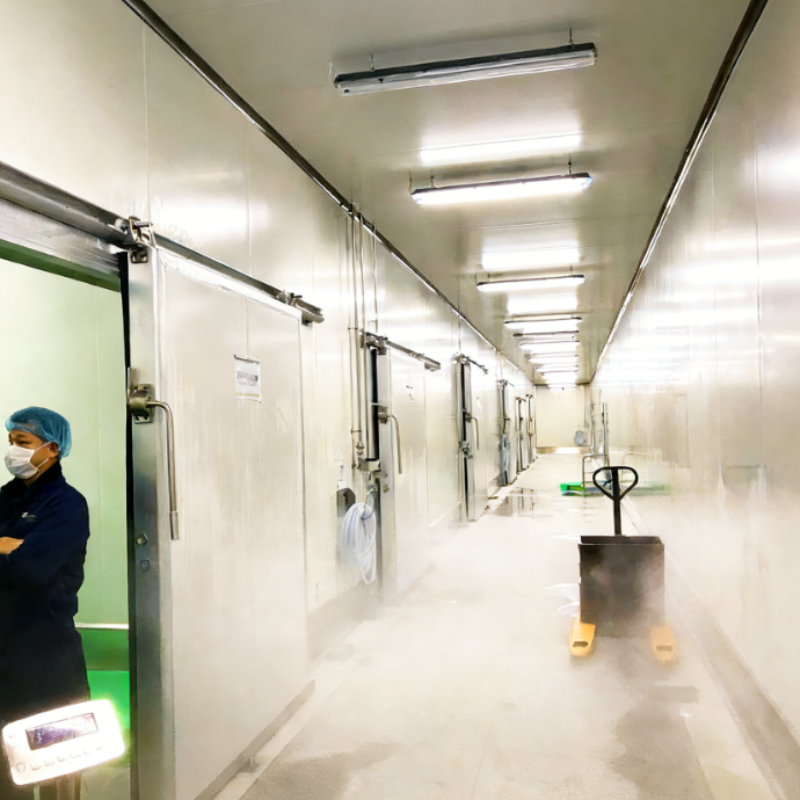
Ein Kühlraum ist eine Einrichtung, die dazu dient, die Temperatur von Produkten schnell von Raumtemperatur oder einem höheren Niveau auf eine bestimmte Zieltemperatur (meist über dem Gefrierpunkt) zu senken. Seine zentrale Funktion besteht in der schnellen Wärmeabfuhr („Feldwärme“ oder „Prozesswärme“) aus den Produkten, nicht in der Langzeitlagerung.
0 °C bis +4 °C (für Obst, Gemüse, frisches Fleisch, gekochte Speisen …); kann auch für spezifische Produkte ausgelegt werden.
Kühlrate
Ein entscheidender Leistungsindikator: Die Kerntemperatur des Produkts muss innerhalb weniger Stunden auf ein sicheres Niveau gesenkt werden können.
Kühlkapazität
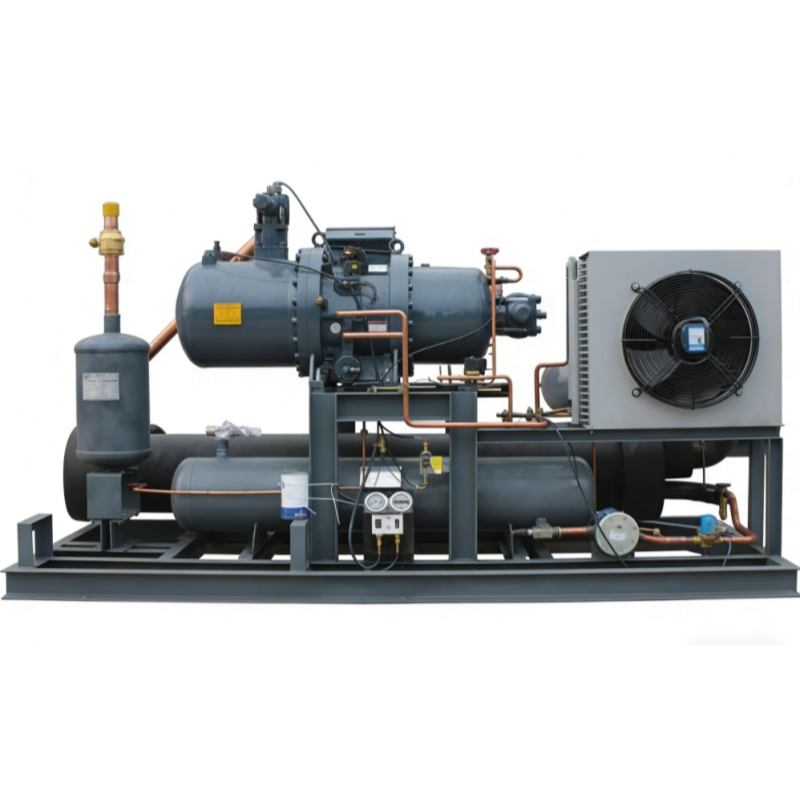
Erfordernis: Extrem hoch! Muss innerhalb kurzer Zeit eine massive Wärmelast bewältigen. Die Kälteleistung pro Zeiteinheit ist in der Regel deutlich höher als bei einem Standard-Kühlraum gleichen Volumens.
Luftströmungskonstruktion
Kühlraumlösungen für industrielle Anwendungen
Schlachtung und Fleischverarbeitung
Nutzt Hochleistungs-Luftkühlsysteme, um die Kerntemperatur innerhalb von 24 Stunden von ca. 38 °C auf unter 4 °C zu senken. Durchläuft den mikrobiologischen Gefahrenbereich (4–60 °C) schnell und schließt die Reifung bei dieser sicheren Temperatur ab, wodurch Zartheit und Geschmack verbessert werden.
Abkühlen von Backwaren
Verfügt über Tunnel mit hoher Luftwechselrate und feuchtigkeitsgeregeltem Kühlbetrieb für eine schnelle, gleichmäßige Kühlung. Senkt die Kerntemperatur rasch auf Umgebungstemperatur, fixiert die Form, verkürzt die Produktionszyklen erheblich und verhindert Schimmelpilzbildung durch Kondensat.
Zentrale Küche und Fertiggerichte
Bietet HACCP-konforme Schnellkühl-Lösungen. Stellt sicher, dass Produkte die Gefahrenzone von über 60 °C auf eine sichere Temperatur unter 4 °C innerhalb weniger Stunden durchlaufen, wodurch das bakterielle Wachstum wirksam gehemmt wird – dies entspricht strengen Lebensmittelsicherheitsaudits.
Vorkühlung nach der Ernte
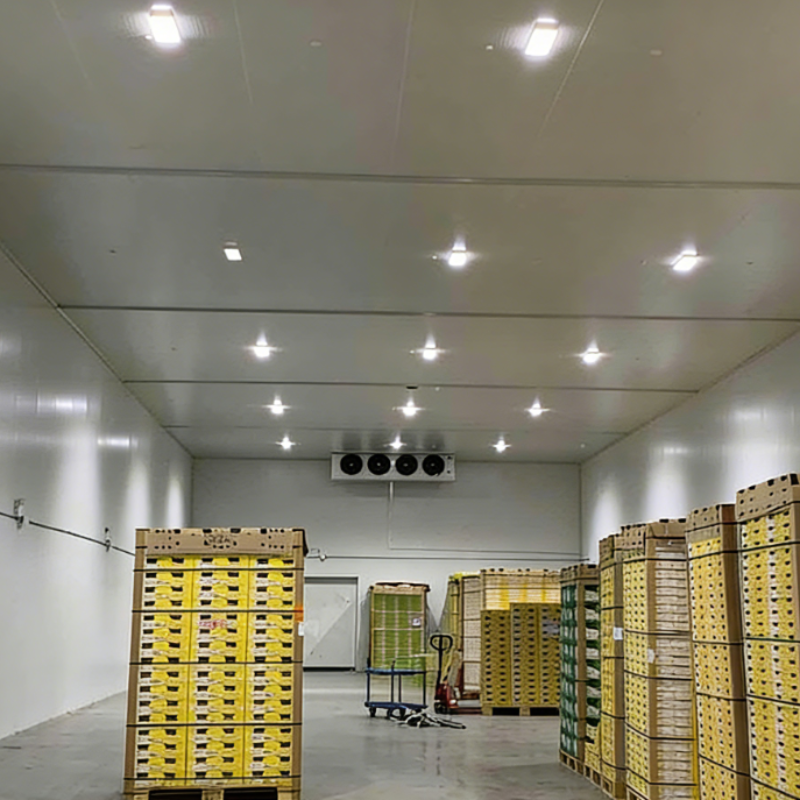
Bietet effiziente Lösungen wie „Erzwungene Luft-Vorkühlung“ und „Vakuumkühlung“. Entfernt die Feldwärme innerhalb weniger Stunden nach der Ernte und kühlt auf die optimale Temperatur von 0–4 °C ab. Maximiert Frische, Knackigkeit und Nährstoffgehalt und verlängert die Haltbarkeit um 50–200 %.
Chemie- und Kunststoffindustrie
Wir bieten maßgeschneiderte Kühllösungen mit hoher Kapazität. Durch die Optimierung der Luftstromverteilung und der Temperaturgradientensteuerung erreichen wir eine schnelle und gleichmäßige Produktabkühlung, wodurch außergewöhnliche Konsistenz von Charge zu Charge sowie langfristige Qualitätssicherheit gewährleistet werden.
Pharmazeutika und Biologika
Um die strengen Anforderungen an eine präzise Prozesskühlung von Pharmazeutika und Zwischenprodukten nach Synthese, Kristallisation oder Trocknung zu erfüllen, bieten wir professionelle gesteuerte Kühlsysteme an. Diese Systeme sind in der Lage, sich strikt an die jeweiligen Prozessvorgaben zu halten und stabile sowie vollständig reproduzierbare Abkühlkurven auszuführen – dadurch wird die vollständige Einhaltung kritischer pharmazeutischer Prozesse gewährleistet und eine solide Garantie für die Wirksamkeit und Qualitätsstabilität des Endprodukts bereitgestellt.
Sie müssen:
✔ Anforderungen klar definieren – Kühlräume müssen Verdampfer für Hochleistungs-Schockkühler mit hoher Effizienz verwenden.
✔ Die maximale Traglast darf nicht überschritten werden, und ein gleichmäßiger Luftstrom muss gewährleistet sein.
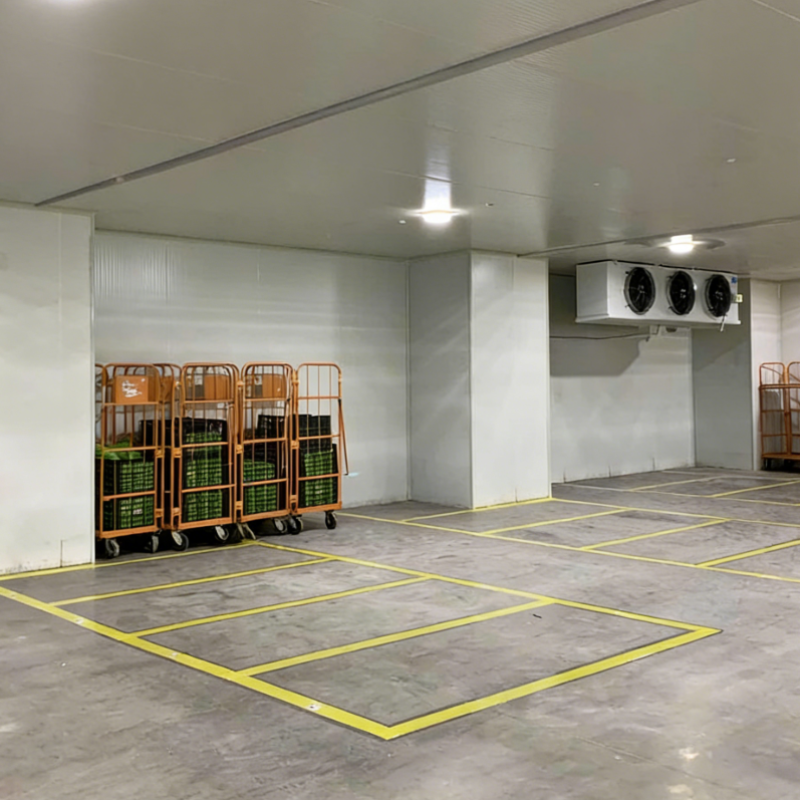
✔ Stapeln Sie die Produkte ordentlich mit ausreichend Luftkanälen.
✔ Stellen Sie sicher, dass Produkte mit hohem Kühlbedarf nicht gleichzeitig im selben Raum wie solche mit geringem Kühlbedarf gelagert werden.
✔ Erst nach einer System-Regenerationsphase darf die nächste Charge warmer Ware geladen werden – nicht unmittelbar nach Entfernung der gekühlten Charge.
Copyright © Shanghai Zhaoxue Refrigeration Equipment Co., Ltd. All Rights Reserved — DATENSCHUTZRICHTLINIE