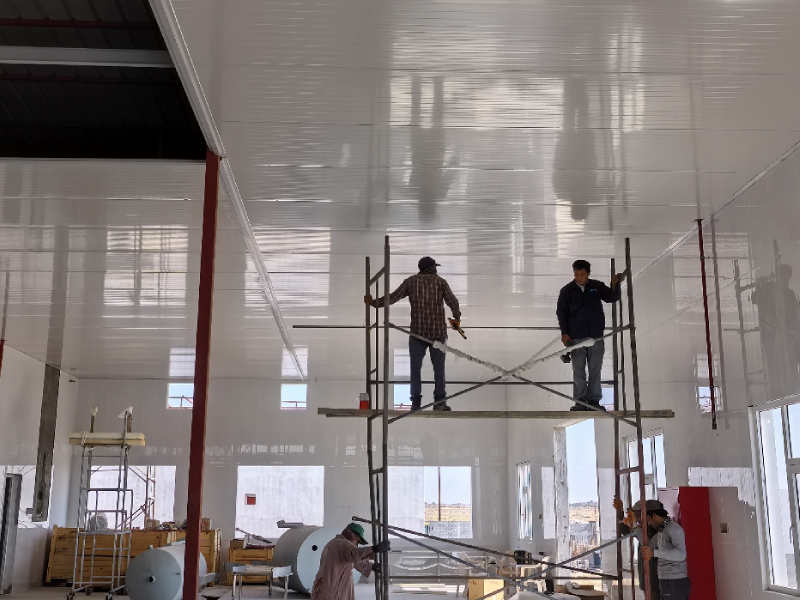
📍 Projet de réfrigération pour l’usine d’abattage de poulets d’Oman
Conception, fourniture, installation et mise en service d’un système complet de stockage frigorifique à zones de température multiples pour une ligne moderne d’abattage et de transformation de poulets, conforme aux normes HACCP et aux normes locales de sécurité sanitaire des aliments.
Spécifications des températures de conception
Zone de refroidissement / entrepôt frigorifique
0 ~ +4 °C
Zone de congélation
-18°C
Zone de surgélation
-40°C
Notre solution
Face aux exigences critiques en matière de sécurité alimentaire, d’efficacité de transformation et de gestion énergétique dans la transformation moderne de la volaille, nous avons fourni une solution frigorifique complète clé en main, alliant ingénierie de précision et exécution irréprochable.
► Ingénierie de précision sur mesure
- Dès la phase initiale, notre équipe d’ingénieurs a élaboré des plans détaillés, spécifiques à ce site, pour les unités et les systèmes frigorifiques. Chaque plan a été soigneusement conçu pour s’aligner sur le flux de processus du client, de l’abattage à la congélation, garantissant ainsi que les paramètres définis pour chaque zone critique (refroidissement à 0 ~ 4 °C, congélation à -18 °C, congélation rapide à -40 °C) soutiennent parfaitement l’ensemble de la chaîne de production.
► Fabrication garantie qualité
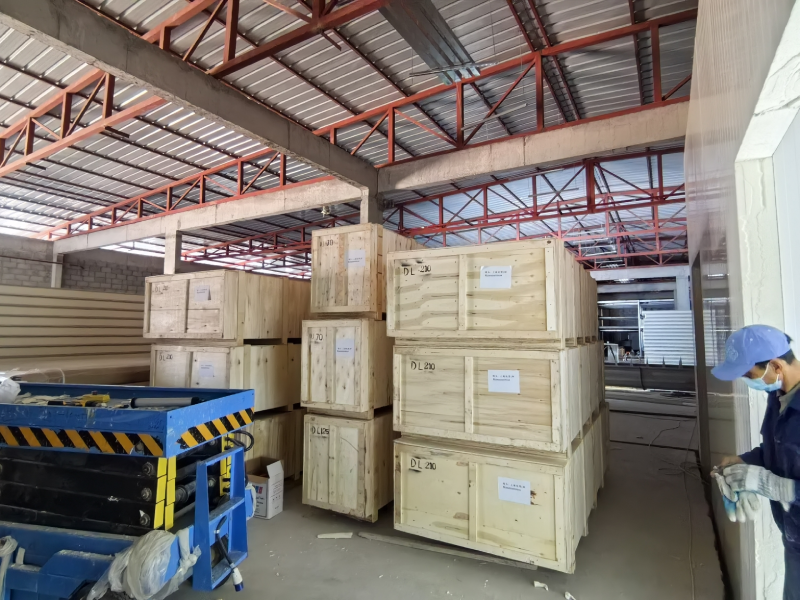
- Toute la fabrication des équipements et la préfabrication des tuyauteries ont été réalisées à partir de plans précis approuvés par le client. Cela garantit que chaque composant répond exactement aux spécifications avant de quitter notre usine, assurant ainsi la qualité et simplifiant l’intégration sur site.
► Gestion sur site
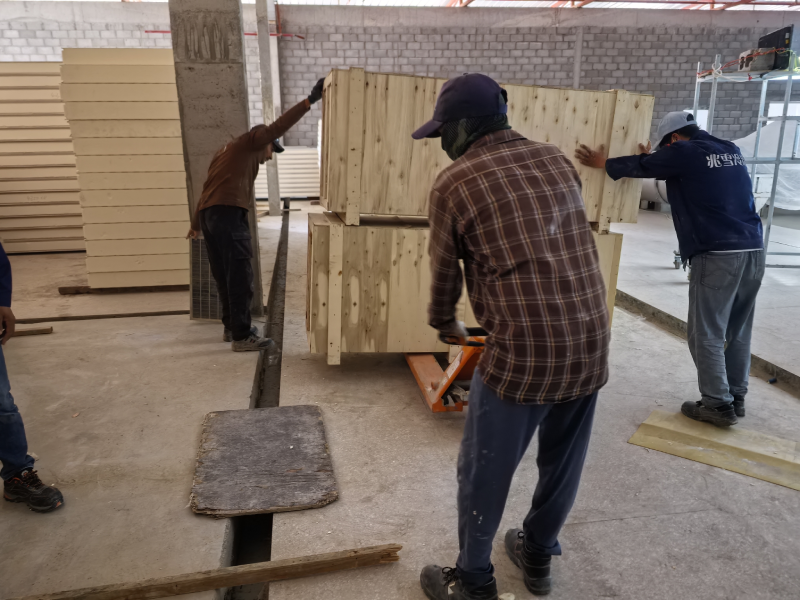
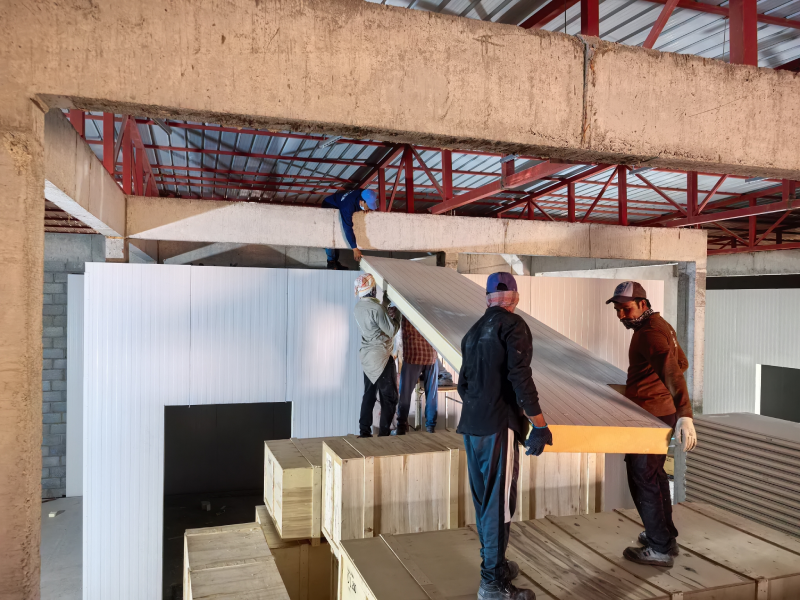
- La phase d’installation est pilotée sur site, à Oman, par nos ingénieurs projets certifiés. Ils assurent une supervision technique directe et collaborent étroitement avec la main-d’œuvre locale, afin de veiller à ce que toutes les pratiques d’installation respectent les normes internationales ainsi que nos protocoles exigeants. À ce jour, plus de 50 % de l’installation est achevé conformément à notre calendrier prévu, et l’intégration des systèmes progresse sans accroc.
Résultats
Ce projet démontre la capacité à intégrer des systèmes de réfrigération offrant une haute fiabilité et un contrôle précis de la température multi-zone dans des conditions de fonctionnement complexes.
✔ Garantit une sécurité alimentaire supérieure et l’intégrité des produits La commande précise de la température en plusieurs zones, notamment la capacité de refroidissement rapide du congélateur à air pulsé à -40 °C (conçu pour congeler un produit dont la température initiale est de +4 °C jusqu’à une température centrale de -18 °C en moins de 8 heures), inhibe fortement la croissance microbienne. Ce procédé verrouille instantanément la fraîcheur, préserve la valeur nutritionnelle et prolonge la durée de conservation du produit, garantissant ainsi une volaille plus sûre et de meilleure qualité pour le consommateur final.
✔ Fiabilité opérationnelle La solution frigorifique intégrée est conçue pour assurer un fonctionnement continu et stable de la chaîne de transformation. La capacité fiable de congélation à air pulsé augmente directement la vitesse de traitement par lots et le débit global de l’usine, tandis que la conception robuste du système, incluant des équipements redondants, réduit au minimum les risques d’arrêts non planifiés.
✔ Transmission efficace Grâce à une gestion de projet basée sur les plans et standardisée, ainsi qu’à une collaboration efficace sur site, nous avons mené le projet à bien dans les délais. Les essais de performance effectués après la mise en service ont confirmé que toutes les zones de température fonctionnent dans les tolérances spécifiées. L’ensemble du système de réfrigération a été mis en service selon le calendrier prévu, atteignant les indicateurs de performance prévus. Le client a signalé une augmentation de 15 % de sa capacité de traitement quotidienne après l’installation.
 EN